泰兴金江化学持续推进节能降碳与工艺革新,在减污增效、资源循环利用上精准发力,实现效益与环保协同发展,近日获评江苏省绿色工厂。
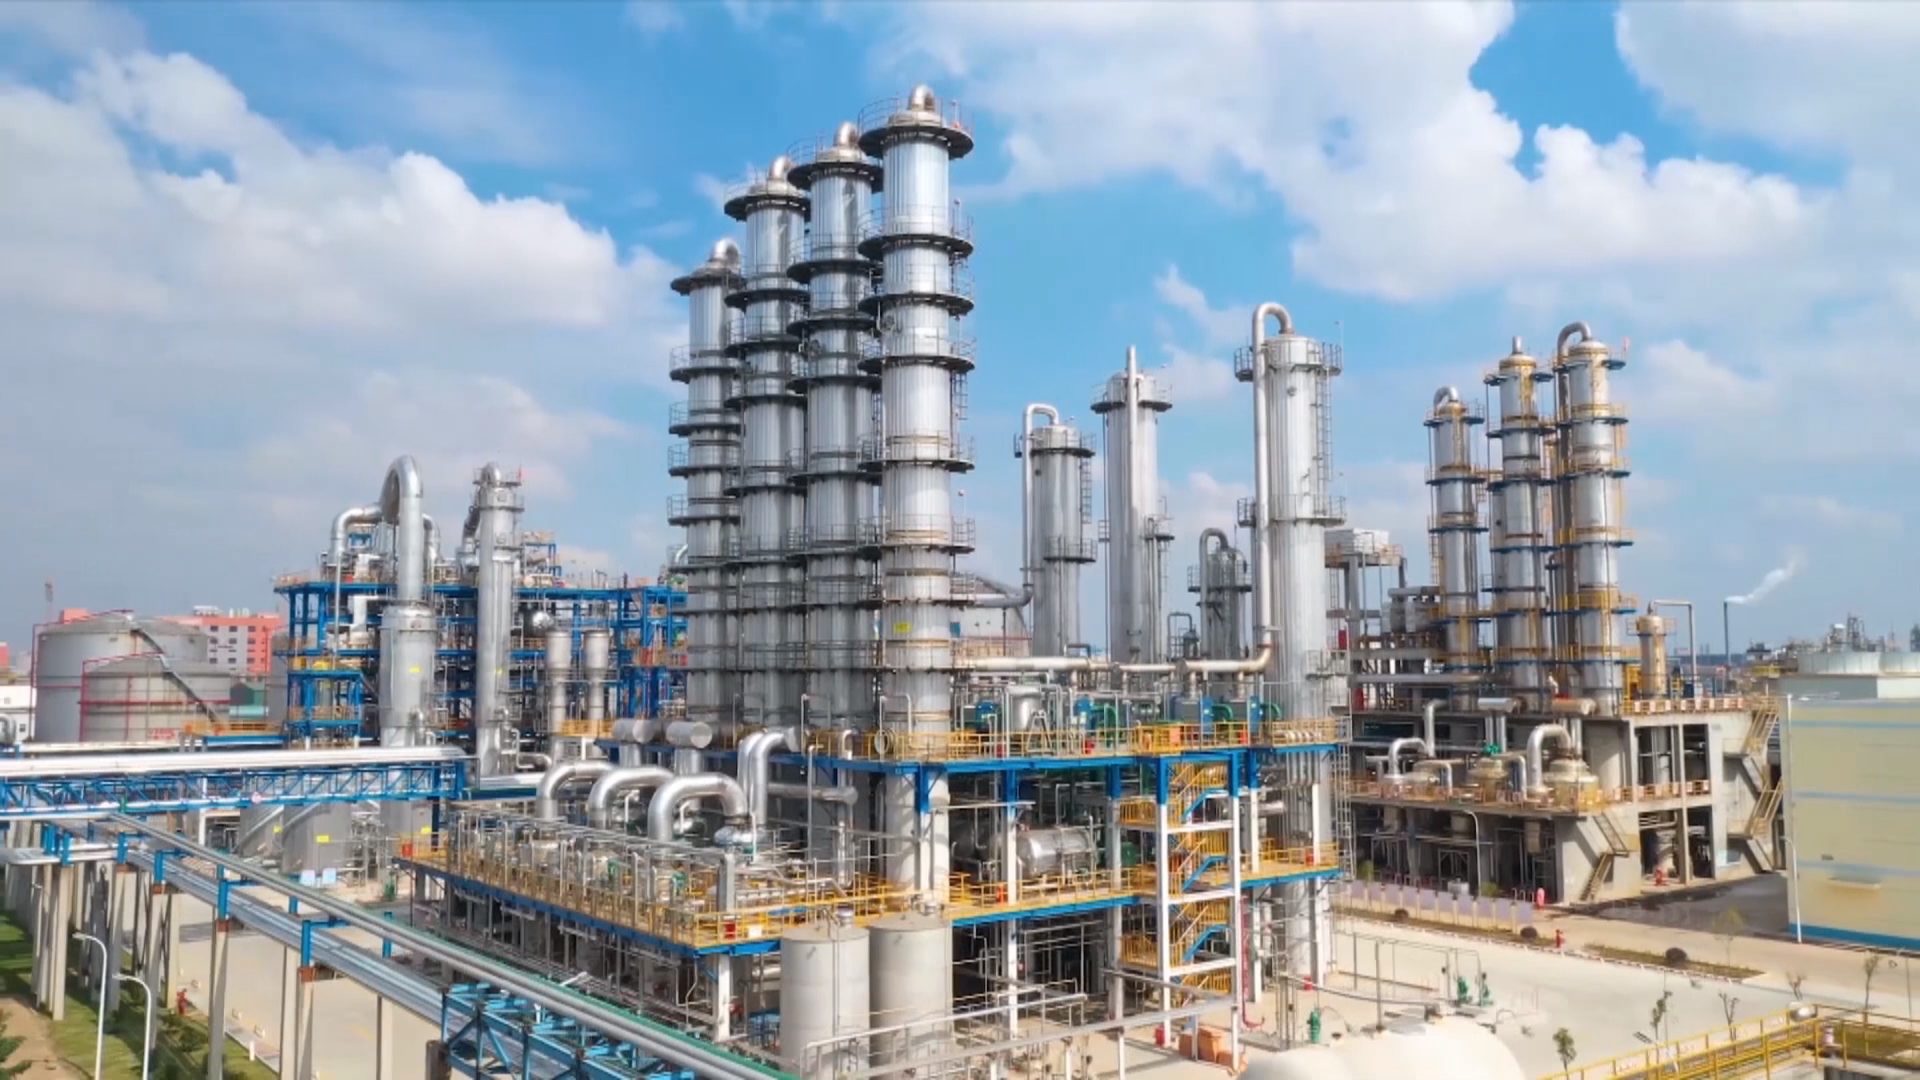
走进厂区,新投用的中水回用装置稳定运行,生产废水经净化处理后回用于生产。此前企业每日产生约1000立方米废水,全部外运处置。生产部孙健介绍:“这套设备水处理效果良好,水回收率可达60%以上,节约了大量水资源。”
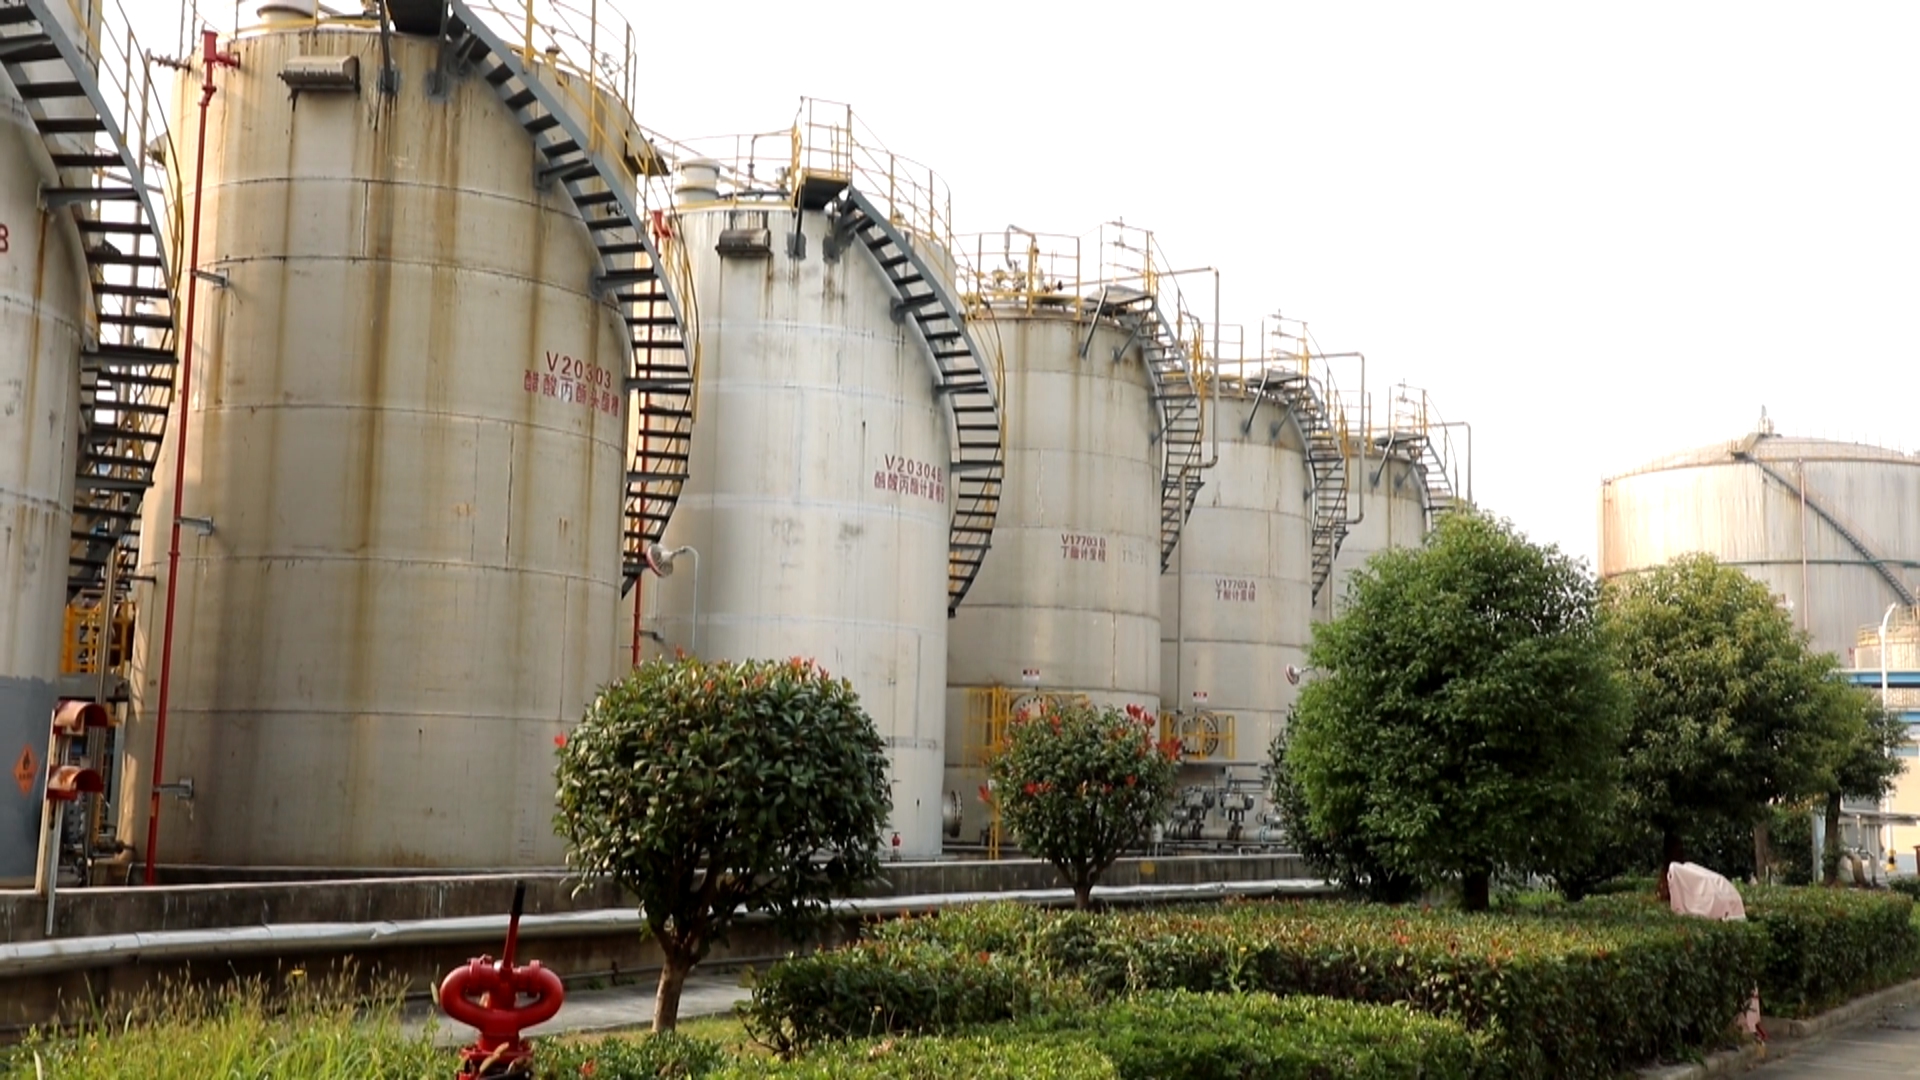
金江化学醋酸酯年产能90万吨,跻身全球同行业第一梯队。企业对标先进标准推进清洁生产:2023年完成酯类车间节能改造,削减尾气排放、优化供电设备,年节约标准煤7918.2吨;2024年回收生产余热循环利用,改造泵体配件降低能耗;2025年升级乙酸乙酯生产线,替换传统强酸催化剂、优化进料方式,10万吨生产线产能不变,每吨产品蒸汽消耗减少400公斤,年节约标准煤4000吨,新增效益800万元。
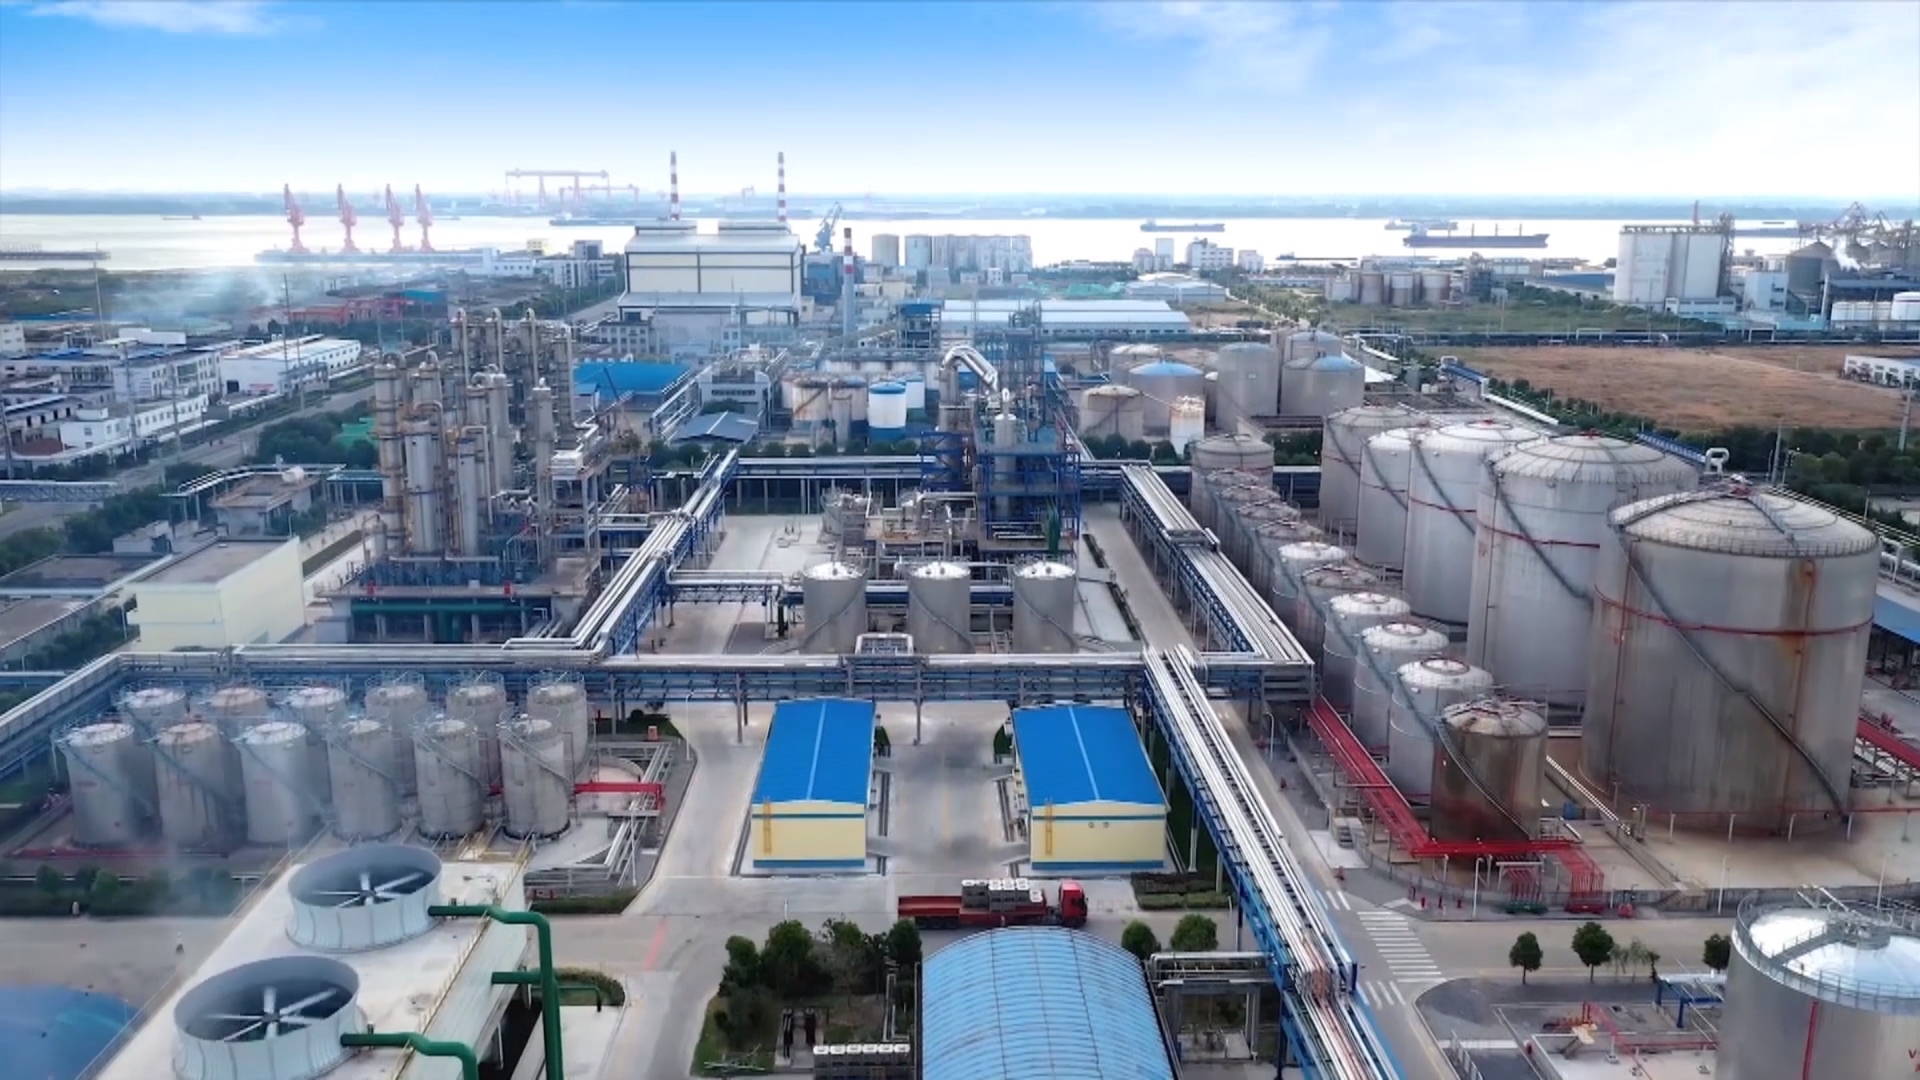
安全环保总监奚川表示:“获评省级绿色工厂是绿色转型的阶段性成果。2026至2029年,公司将继续实施余热回收、设备提效、酯化工艺升级等项目,全链条落实绿色管控。我们将持续深挖降碳潜力,在高质量发展中履行环保责任,稳步走好绿色制造道路。”